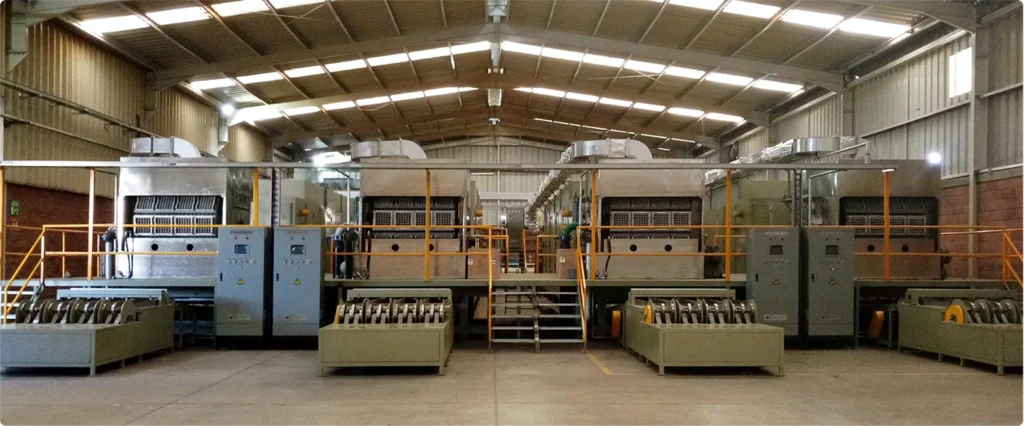
El proyecto de HGHY en Bolivia se configura alrededor de una línea rotativa para bandejas de huevos con una capacidad de diseño de 4.000 piezas por hora. Para una operación que busca transformar papel recuperado en envases protectores para huevo, el valor de la línea no depende solo de alcanzar una velocidad nominal: depende de coordinar la preparación de pulpa, el formado, el secado, el apilado y el control de calidad como un sistema continuo.
La información confirmada para este proyecto es la aplicación —bandejas para huevos—, la tecnología de formado rotativo y la capacidad de diseño. Por ello, este artículo se centra en cómo una línea HGHY de estas características puede estructurarse para una producción estable, sin atribuir al proyecto detalles no confirmados sobre ubicación específica, fecha de instalación o resultados de operación.


Qué busca resolver una línea de 4.000 piezas por hora
Una capacidad de 4.000 piezas por hora sitúa el proyecto en un escenario de producción continua, donde el objetivo no es fabricar unidades aisladas sino asegurar una disponibilidad constante de bandejas para las actividades de empaque, almacenamiento y distribución de huevos.
Para que esa capacidad resulte útil en la práctica, cada etapa debe trabajar al mismo ritmo. Si el formado produce más unidades de las que el sistema de secado puede recibir, se crea una acumulación de producto húmedo. Si la pulpa cambia demasiado de consistencia, las bandejas pueden variar en peso, resistencia o capacidad de apilado. Si no existe una rutina clara de mantenimiento, una detención breve puede afectar toda la programación del turno.
La línea HGHY debe evaluarse, por tanto, como una solución de producción completa y no únicamente como una máquina de formado.
Cómo funciona una línea rotativa HGHY para bandejas de huevos
La producción de bandejas de pulpa moldeada sigue una secuencia industrial clara. HGHY describe el proceso general de moldeo de pulpa como una combinación de preparación de pulpa, moldeado, secado, acabado y embalaje.
En un proyecto de bandejas para huevos, el flujo de trabajo puede organizarse de la siguiente manera:
- Preparación de materia prima. El papel recuperado se mezcla con agua para crear una suspensión de fibras.
- Acondicionamiento de la pulpa. La mezcla se controla para obtener una distribución uniforme de fibras antes del formado.
- Formado rotativo. Los moldes conforman la pulpa en la geometría de la bandeja, mientras se elimina parte del agua.
- Transferencia y secado. Las bandejas formadas avanzan hacia la etapa de secado para alcanzar una condición apta para el manejo.
- Inspección, apilado y preparación para despacho. Las bandejas secas se verifican, se apilan y se organizan para su almacenamiento o envío.
La tecnología rotativa resulta adecuada para programas de producción repetitiva porque sostiene un movimiento continuo entre el formado y las etapas posteriores. Sin embargo, la capacidad real siempre debe medirse sobre bandejas terminadas, secas y aceptadas, no solamente sobre piezas recién formadas.
Por qué la capacidad nominal necesita una validación operativa
La referencia de 4.000 piezas por hora debe convertirse en un plan de producción basado en las condiciones del proyecto. La capacidad final puede variar según el diseño de la bandeja, el tipo de fibra disponible, la humedad ambiental, la fuente de energía del secado, el tiempo de cambio de moldes y la organización del personal.
Antes de cerrar el alcance técnico, conviene acordar una prueba de aceptación que defina el producto y las condiciones de operación. La tabla siguiente resume los puntos esenciales.
| Elemento de validación | Qué debe quedar definido |
|---|---|
| Producto de referencia | Diseño de bandeja, número de alojamientos, dimensiones y peso objetivo. |
| Capacidad aceptada | Número de bandejas secas y aprobadas por hora o por turno. |
| Materia prima | Tipo de papel recuperado, preparación de pulpa y parámetros de consistencia. |
| Calidad final | Humedad, resistencia, forma, apilado, encaje entre bandejas y apariencia. |
| Condiciones de prueba | Disponibilidad de agua, electricidad, energía de secado, equipo operativo y duración de la prueba. |
| Disponibilidad de la línea | Paradas permitidas, registro de incidencias y procedimiento de corrección. |
Este enfoque protege tanto al comprador como al proveedor, porque conecta la especificación técnica con el producto que realmente se entregará a la cadena de empaque de huevos.
Cómo mantener estable la producción diaria
Mantener constante la calidad de la pulpa
El papel recuperado es una materia prima práctica para bandejas moldeadas, pero no siempre llega con la misma composición. La operación debe definir un criterio de recepción, separación de materiales no deseados, almacenamiento y preparación de la pulpa. Una mezcla uniforme facilita bandejas más consistentes y reduce ajustes durante el turno.
También es importante controlar la circulación de agua y la limpieza de los equipos. Una línea diseñada para producción continua necesita procedimientos sencillos y repetibles para que el equipo de planta pueda detectar cambios antes de que afecten a un lote completo.
Equilibrar el formado con el secado
El secado determina cuándo una bandeja está lista para apilarse y enviarse. Por eso, la sección de secado debe dimensionarse para acompañar el ritmo del formado rotativo. La planificación debe considerar la fuente de calor, la ventilación, la temperatura, la humedad local, el recorrido del producto y el acceso para mantenimiento.
En una línea de 4.000 piezas por hora, el rendimiento más importante es el número de bandejas acabadas que mantienen la calidad prevista durante una corrida sostenida. La prueba de rendimiento debe incluir la etapa de secado y no terminar al salir del molde.
Gestionar moldes, repuestos y mantenimiento
Las bandejas de huevos deben conservar dimensiones regulares para proteger el producto y facilitar su apilado. Por eso, el plan del proyecto debe incluir la gestión de moldes: inspección, limpieza, reposición, almacenamiento y disponibilidad de piezas de respaldo.
El mantenimiento preventivo debe cubrir los componentes de movimiento, los sistemas de vacío y agua, los elementos de transferencia y las partes relacionadas con el secado. Una lista de repuestos críticos, con cantidades recomendadas y plazos de suministro, ayuda a reducir paradas no planificadas.
Qué debe incluir el alcance de trabajo de HGHY
Para transformar la capacidad de diseño en una fábrica organizada, el proyecto debe documentar claramente qué suministra HGHY y qué debe preparar la planta local. Un alcance bien definido puede incluir:
- plano general de la línea y flujo de materiales;
- esquema de preparación de pulpa, formado, secado y apilado;
- requerimientos de electricidad, agua, aire comprimido, drenaje y ventilación;
- especificación de moldes y producto objetivo;
- lista de equipos principales y auxiliares;
- programa de instalación, pruebas y puesta en marcha;
- capacitación para operación, limpieza, inspección y mantenimiento básico;
- lista de repuestos recomendados para el inicio de la producción;
- protocolo de aceptación con responsabilidades y criterios medibles.
HGHY indica en su información corporativa que ofrece planificación de fábrica, soluciones adaptadas a requisitos de producto, instalación y resolución de problemas en el país del cliente, formación y soporte técnico continuo. Para este proyecto, esos servicios deben traducirse en entregables concretos, responsables y plazos acordados.
Cómo planificar la producción a partir de 4.000 piezas por hora
La capacidad por hora es el punto de partida, no el resultado final de planificación. El equipo del proyecto debe calcular cuántas bandejas terminadas se requieren por día, cuánto inventario de seguridad se necesita y qué margen se reservará para mantenimiento y cambios de producción.
Una planificación responsable debería considerar:
- demanda media y máxima de bandejas;
- horarios de empaque y despacho de huevos;
- días de operación por semana;
- tiempo reservado para limpieza e inspección;
- espacio para almacenar papel recuperado y producto terminado;
- necesidades de inventario durante picos de demanda;
- disponibilidad local de energía y agua;
- responsables de operación y mantenimiento por turno.
Así, la línea HGHY puede gestionarse como un activo de producción conectado con la distribución de huevos, y no como un equipo aislado dentro de la fábrica.
Preguntas frecuentes
¿Qué equipo HGHY se ha definido para el proyecto de Bolivia?
El proyecto se basa en una línea rotativa HGHY para bandejas de huevos, con una capacidad de diseño de 4.000 piezas por hora.
¿La capacidad de 4.000 piezas por hora equivale a bandejas listas para enviar?
La capacidad de diseño debe validarse mediante una prueba acordada que mida bandejas secas y aprobadas. El resultado depende del diseño de la bandeja, la materia prima, el secado, las utilidades y las condiciones reales de operación.
¿Qué materia prima puede utilizar una línea de bandejas de pulpa?
HGHY describe el uso de fibras de papel recuperado y otros materiales fibrosos en el proceso de moldeo de pulpa. Para el proyecto, es recomendable definir las calidades de papel aceptadas y el procedimiento de preparación antes de iniciar la producción.
¿Por qué es importante el secado en una línea rotativa?
El secado permite que la bandeja alcance una condición adecuada para el apilado, el almacenamiento y la distribución. Si esta etapa no acompaña el ritmo del formado, reduce la capacidad útil de toda la línea.
¿Qué debe verificarse antes de aceptar la línea?
Deben verificarse el producto de referencia, la producción de bandejas terminadas, la humedad, la resistencia, el apilado, las condiciones de prueba, la capacitación del equipo y la lista de repuestos críticos.
¿Qué servicios de proyecto puede aportar HGHY?
Según la información publicada por HGHY, la empresa ofrece apoyo en planificación de fábrica, adaptación de equipos, instalación y resolución de problemas en el país del cliente, capacitación y soporte técnico continuo. El alcance aplicable al proyecto debe especificarse por escrito en el acuerdo comercial.
